StartseiteMaterialienKunststoffe
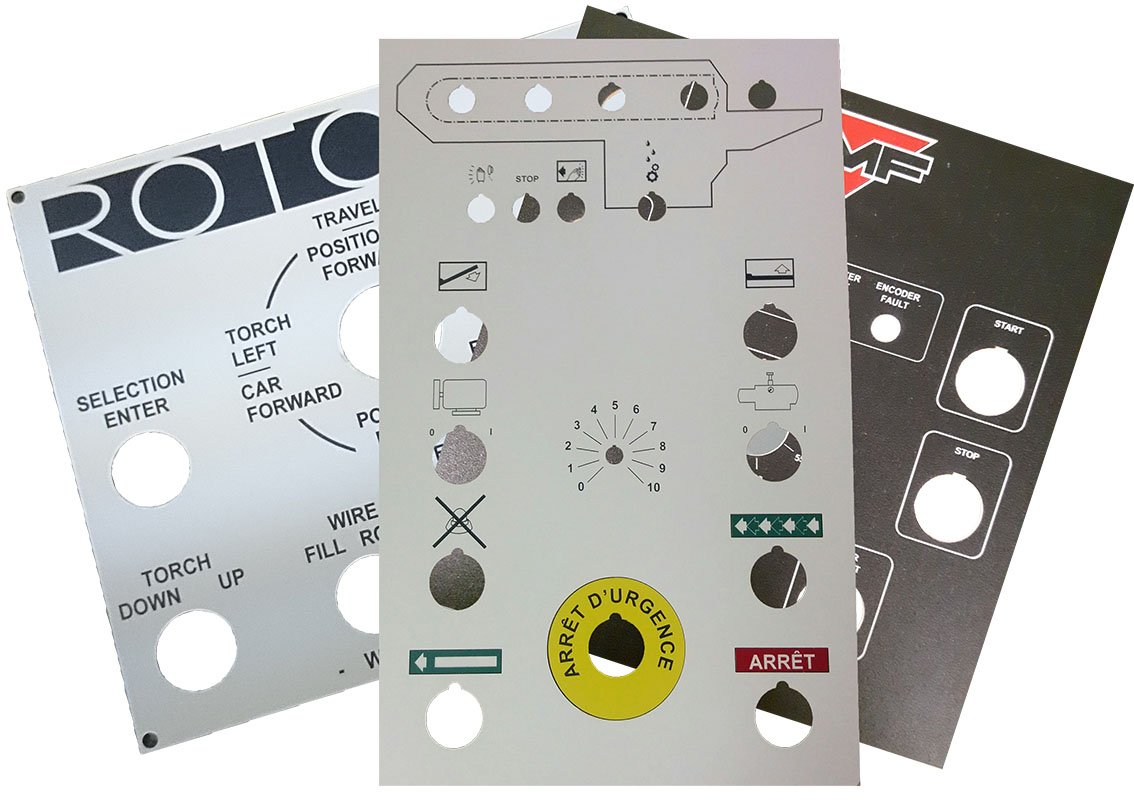
Technische Frontplatte aus Kunststoff mit präzisen Ausschnitten und Beschriftungen als reales Anwendungsbeispiel.
Materialien · Kunststoffe

Technische Kunststoffe lasern: Frontplatten, Kennzeichnung, Zuschnitt.

Technische Kunststoffe werden über ihren Einsatz im realen Projektkontext eingeordnet. Präzise Laserschnitte und Gravuren sind besonders dort sinnvoll, wo Frontplatten, Funktionsteile, Kennzeichnungen oder Abdeckungen im Schweizer B2B-Umfeld gebraucht werden.

Wenn Kunststoff nicht dekorativ, sondern funktional eingesetzt wird

Gerade bei technischen Teilen zählt weniger der Materialname als die spätere Funktion. Entscheidend ist, wie Kunststoffe als Träger von Lesbarkeit, Passgenauigkeit und Wiederholbarkeit eingesetzt werden – etwa in Frontplatten, Kennfeldern oder präzisen Gerätekomponenten.

Frontplatten

Für Bedienflächen, Abdeckungen und Gehäusefronten mit klaren Ausschnitten

Wenn Displays, Taster, Steckverbindungen oder Sichtfenster integriert werden müssen, sind präzise zugeschnittene Kunststofffronten besonders gefragt.

  • Ausschnitte für Anzeigen
  • Bohrbilder
  • Frontblenden und Abdeckungen

Kennzeichnung

Für technische Beschriftung und dauerhaft lesbare Orientierung

Wenn Kunststoffteile dauerhaft lesbar, sauber gekennzeichnet und wiederholbar gefertigt werden müssen, eignen sie sich ideal für Typenfelder, Orientierungselemente und technische Kennzeichnungen.

  • Beschriftete Panels
  • technische Markierungen
  • klare Zuordnung im Gerät

Zuschnitte

Für funktionale Bauteile, Distanzstücke und kleine Serienteile

Neben sichtbaren Fronten sind auch funktionale Zuschnitte sinnvoll, etwa wenn Material präzise getrennt, reduziert oder in definierte Form gebracht werden muss.

  • funktionale Zuschnitte
  • Kleinserien
  • wiederkehrende Teile

Materialprüfung

Nicht jeder Kunststoff ist gleich gut geeignet – die Vorabklärung bleibt zentral

Gerade bei technischen Kunststoffen unterscheiden sich Bearbeitbarkeit, Kantenverhalten und Gravurwirkung deutlich. Diese technische Ehrlichkeit gehört deshalb früh in die Projektklärung.

  • Materialtyp prüfen
  • Einsatz und Toleranzen definieren
  • Machbarkeit früh absichern

Typische Kunststoffteile im Projektalltag

Frontplatten und Geräteblenden

Für Bedienflächen, Anzeigen, Taster und Abdeckungen, wenn präzise Ausschnitte und definierte Konturen funktional entscheidend sind.

Kennzeichnungen und Panels

Geeignet für technische Beschriftungen, Skalen und Orientierungselemente, die dauerhaft lesbar und wiederholbar gefertigt werden müssen.

Funktionale Zuschnitte

Sinnvoll für Distanzstücke, kleine Serienteile und wiederkehrende Bauteile, wenn Material präzise getrennt und in definierte Form gebracht werden soll.

Technische Eckdaten technische Kunststoffe

Schneiddicke je nach Material: POM bis 8 mm, PET und PP bis 6 mm, PE-Schaum bis 20 mm. Schnittkante sauber und glatt, materialabhängig. Schnittfuge (Kerf) ca. 0,15–0,3 mm. Minimale Strukturbreite ab ca. 0,3 mm. Nicht geeignet: PVC, PTFE und alle chlorhaltigen Kunststoffe (gesundheitsschädliche Gase). Masstoleranz am fertigen Teil typisch ±0,1 mm, bei grossen Formaten und Naturmaterialien ±0,2 mm. Die Maschine (Trotec Speedy 360, 120 W) positioniert auf ±0,015 mm, Arbeitsfeld 813 × 508 mm. Adressierbare Genauigkeit 5 µm.

Materialdaten

Schneiden, gravieren, markieren: was geht und was nicht

Die Angaben stammen aus derselben Datenbank wie unser Material-Check. Wo etwas nicht geht, steht das hier und nicht erst in der Offerte.

Material Schneiden Gravieren Markieren Was das in der Praxis heisst
Acrylglas GS (gegossen) ja ja ja Der Klassiker fürs Laserschneiden: glasklare, polierte Schnittkanten und brillante Tiefengravur. Gegossenes Acryl graviert milchig-weiss — ideal für Beschriftungen.
Acrylglas XT (extrudiert) ja bedingt ja Schneidet hervorragend mit glatten Kanten und ist günstiger als GS. Gravuren bleiben jedoch gräulich-transparent statt weiss — für reine Zuschnitte erste Wahl.
PETG bedingt bedingt bedingt Bis ca. 3 mm schneidbar, die Kanten werden aber nicht glasklar wie bei Acryl und können leicht aufschmelzen. Für Sichtteile empfehlen wir Acrylglas. Alternative: Acrylglas GS oder XT.
POM / Delrin bedingt bedingt bedingt Beim Lasern entsteht Formaldehyd — nur mit leistungsfähiger Absaugung zulässig. Technischer Kunststoff für Zahnräder und Gleitteile. Mit professioneller Absaugung in dünnen Stärken schneidbar; wir klären die Machbarkeit pro Auftrag ab.
Polypropylen (PP) bedingt nein bedingt Schmilzt stark und neigt zu brennenden Schmelztropfen — nur dünne Folien und Platten geeignet. Dünnes PP (Folien, Mappen) lässt sich schneiden, dickere Platten verschmelzen an der Kante. Gravuren sind kaum sichtbar. Alternative: Acrylglas oder PETG.
Polycarbonat (Lexan, Makrolon) nein nein nein NIEMALS lasern: Polycarbonat absorbiert den CO2-Laserstrahl schlecht, verfärbt sich braun, entwickelt starke giftige Rauchgase und ist akut brandgefährlich. Wird oft mit Acrylglas verwechselt — sieht ähnlich aus, verhält sich im Laser aber völlig anders. Für bruchfeste Anwendungen beraten wir Sie zu Alternativen. Alternative: Acrylglas GS (schlagzähe Qualitäten verfügbar).
PVC (Hart- und Weich-PVC) nein nein nein NIEMALS lasern: PVC setzt beim Erhitzen Chlorgas und Salzsäure frei — hochgiftig für Menschen und zerstört die Lasermaschine durch Korrosion. Das gefährlichste Material in der Laserbearbeitung überhaupt. Gilt auch für alle PVC-haltigen Produkte wie Vinyl-Folien, Schallplatten oder PVC-Kunstleder. Alternative: Acrylglas, PETG oder Polyester-Folien.
PVC-Hartschaum (Forex, Kömatex) nein nein nein NIEMALS lasern: Forex besteht aus PVC — beim Lasern entstehen Chlorgas und Salzsäure. Beliebt im Messe- und Ladenbau, aber für den Laser tabu. Wir fräsen oder schneiden Forex auf Anfrage mit alternativen Verfahren zu. Alternative: Acrylglas, MDF oder Dibond (Gravur).
ABS nein nein nein NIEMALS lasern: ABS setzt Cyanwasserstoff (Blausäure) frei, schmilzt unkontrolliert und liefert keine sauberen Kanten. Häufig bei 3D-Druck-Gehäusen und Modellbauplatten. Für gelaserte Gehäuseteile ist Acrylglas die sichere Wahl. Alternative: Acrylglas GS/XT.
PTFE (Teflon) nein nein nein NIEMALS lasern: Beim Erhitzen entstehen hochgiftige Fluorverbindungen bis hin zu Flusssäure. Auch in kleinen Mengen ein absolutes Tabu für jede Laseranlage.
HDPE / PE nein nein nein Schmilzt extrem stark, zieht Fäden und neigt zu offener Flammenbildung — Brandgefahr. Technisch kein Giftproblem, aber das Resultat ist unbrauchbar: verschmolzene, verklebte Kanten. PE wird besser gefräst. Alternative: PP-Folie (dünn) oder Fräsen.
Polyester-Folie (Mylar) ja nein bedingt Ideal für Lackier- und Sprühschablonen: schneidet sauber mit versiegelten Kanten. Dünne Stärken bis ca. 0.5 mm.
Vinyl-Schallplatte nein nein nein NIEMALS lasern: Schallplatten bestehen aus PVC — es entstehen Chlorgas und Salzsäure. Die beliebte Upcycling-Idee «Schallplatte lasern» ist leider ein Sicherheitsrisiko. Schallplatten-Deko fertigen wir stattdessen aus schwarzem Acrylglas. Alternative: Schwarzes Acrylglas (täuschend echte Optik).
Flex- / Flockfolie (Textiltransfer) bedingt nein nein Viele Transferfolien enthalten PVC — nur PU-basierte Folien mit Datenblatt sind laserbar. PU-Flexfolien lassen sich hervorragend lasern (feinere Details als beim Plotten). PVC-Folien sind tabu.

Alle 44 Materialien im Material-Check prüfen

Häufige Fragen

Wie dick dürfen technische Kunststoffe für den Laserschnitt sein?

Das hängt stark vom Schmelzpunkt des jeweiligen Polymers ab. POM (Delrin) schneiden wir in der Regel bis zu einer Stärke von ca. 8 bis 10 mm in sehr hoher Qualität. Bei dickeren Materialien wird die Schmelzzone an der Schnittkante oftmals zu gross, weshalb hier mechanische Verfahren zu bevorzugen sind.

Entstehen beim Lasern von Kunststoff scharfe Kanten?

Nein. Durch die thermische Bearbeitung schmilzt die Kante des Kunststoffs minimal auf und erstarrt sofort wieder. Das führt zu einer leicht abgerundeten, gratfreien Schnittkante, an der man sich – anders als beim Fräsen oder Stanzen – nicht schneiden kann.

Können Sie Kundenmaterial (Beistellware) bearbeiten?

Ja, wir bearbeiten häufig von Kunden beigestellte Kunststoffgehäuse oder Spezialfolien. Voraussetzung ist jedoch, dass Sie uns die exakte chemische Bezeichnung (oder das Datenblatt) des Kunststoffs liefern, um auszuschliessen, dass es sich um PVC, Teflon (PTFE) oder andere toxisch ausgasende Materialien handelt.

Technische Kunststoffteile

Sie benötigen Frontplatten, Zuschnitte oder beschriftete Kunststoffteile?

Mit Daten, Stückzahl und Materialangabe kann CAESS Laser rasch einschätzen, ob die Bearbeitung im aktuellen CO2-Laserprofil sinnvoll ist.